豆腐设备生产线选型与工艺适配:从产能规划到稳定量产的工程化路径
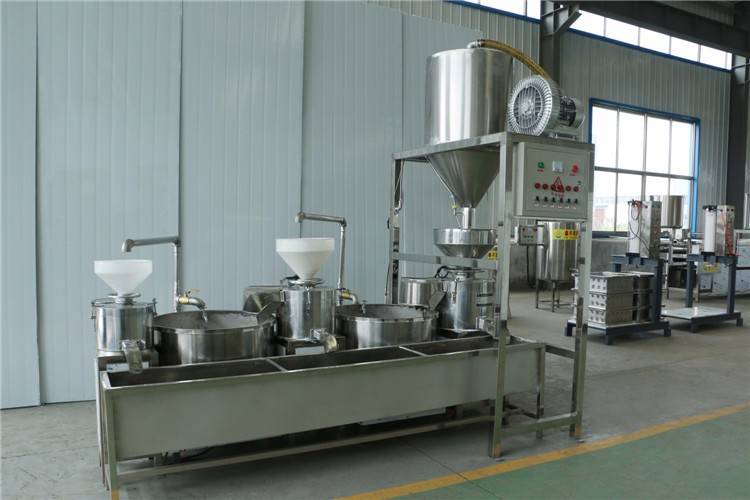
在豆制品加工行业,豆腐设备生产线的选型常被简化为“产能对号入座”,但实际运行中,同一标称产能的生产线在不同原料、不同产品结构下,出品率与稳定性差异可达15%以上。对于计划新建或改造豆制品车间的企业而言,理解生产线各工段之间的工艺耦合关系,比单纯比较设备报价更具现实意义。
一、豆腐设备生产线的工段构成与工艺衔接
一条完整的豆腐设备生产线通常由清洗浸泡、磨浆分离、煮浆点卤、压制成型、切割包装五个核心工段组成。各工段并非独立设备简单串联,而是存在明显的节拍匹配要求。以磨浆工段为例,其单位时间处理量与煮浆锅的容量、点卤工序的批次节奏需保持协调,否则易出现浆液滞留或供浆断档。
行业调研数据显示,日处理大豆1吨至3吨的中小型豆腐生产线,若磨浆与煮浆环节节拍偏差超过20%,连续生产4小时后浆液温度波动可达6至8摄氏度,直接影响蛋白质凝固效果。因此,在设备配置阶段引入工段节拍核算,是保障豆腐质地一致性的基础工作。
二、原料适配性:被低估的选型变量
国产大豆与进口大豆在蛋白含量、水分吸附特性上存在差异,这对磨浆分离设备和点卤控制系统提出不同要求。东北大豆蛋白含量普遍在38%至41%区间,南方部分产区大豆蛋白含量约35%至38%,在相同设备参数下,后者出品率相对偏低,需通过调整磨浆细度和凝固剂配比加以补偿。
具备加工定制能力的豆制品设备厂家,通常会在生产线中预留磨浆间隙调节与点卤流量微调模块,以适应原料批次波动。这一设计在千张机、豆皮机等薄型豆制品加工中尤为关键,浆膜厚度均匀性对后续揭皮工序的成品率影响显著。
三、产能规划中的“有效产能”概念
设备铭牌标注的产能多为理论峰值,实际有效产能受清洗换型、停机维护、凝固等待等因素制约。以一条标称日产5吨的全自动豆腐机生产线为例,若产品结构中包含老豆腐与嫩豆腐两种品类,换型清洗时间按每日两次、每次40分钟计,有效作业时间约减少11%至13%。
在豆腐机价格询价阶段,建议同步索取设备换型时间参数与典型产品出品率数据,据此推算有效产能与单位产品设备折旧成本。部分豆制品加工设备供应商可提供同类产品结构的运行记录,这类数据比单纯的价格对比更能反映长期运营经济性。
四、质量检测环节的前置化配置
传统豆腐生产线多将质量检测置于成品端,但凝固效果、水分含量等指标的偏差往往在点卤阶段已形成。将浆液浓度在线监测与凝固温度记录纳入生产线配置,可实现过程参数追溯,减少批量性不合格品的产生。
对于豆浆生产线而言,灭酶效果与均质压力是影响保质期的关键控制点。在设备布局阶段预留检测取样口与数据记录接口,有助于后续接入车间质量管理系统,也为产品配方调整提供可回溯的工艺数据支撑。
五、结语
豆腐设备生产线的选型本质上是工艺参数与设备能力的匹配过程。从原料特性出发核算工段节拍,以有效产能替代理论产能进行经济性评估,并将质量控制节点前移,是提升豆制品加工项目投产成功率的务实路径。对于计划进入或扩产豆制品领域的企业,建议在设备采购前完成小批量工艺验证,再据此确定豆腐生产线设备的具体配置方案。